2026-10-13
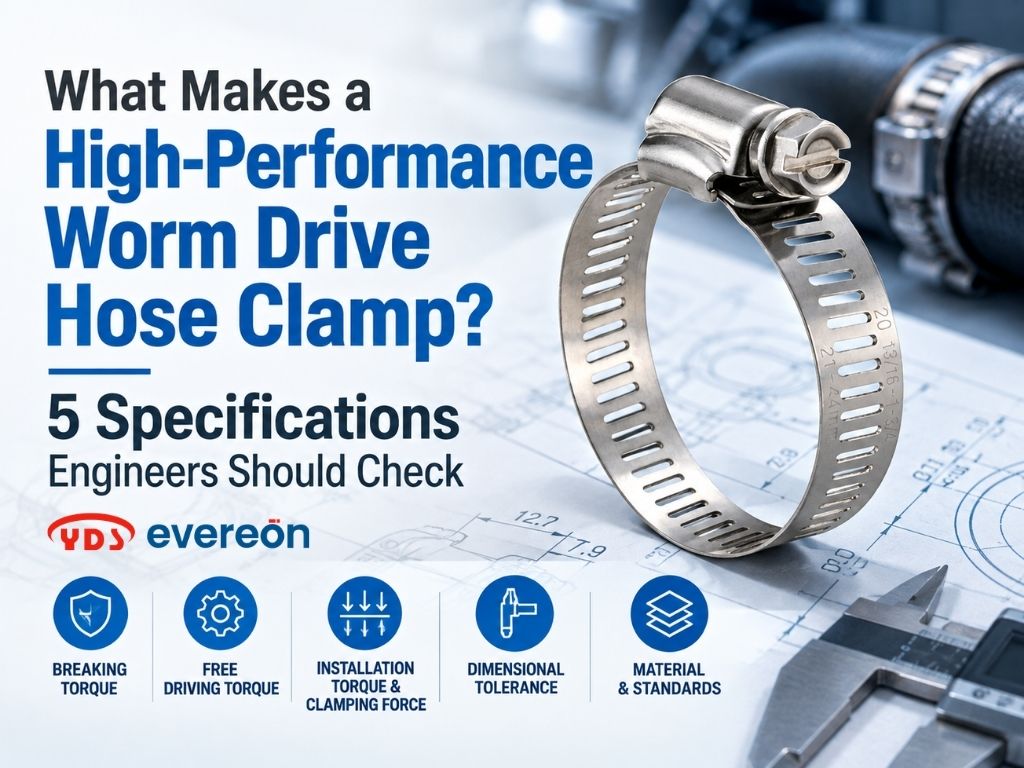
在为工业机械、汽车零部件、农业设备或 OEM 装配挑选美式喉箍(Worm Drive Hose Clamps)时,工程师通常会先比较喉箍直径、钢带宽度以及不锈钢材质等级。
然而,单凭这些基本规格并无法完整反映实际的紧固性能。
两款尺寸与材质相近的喉箍,在实际安装时可能表现出截然不同的特性。螺丝啮合度、制造公差、扭矩表现以及零件一致性上的差异,都会直接影响装配效率与管路连接的可靠性。
对于工程师与技术采购人员而言,评估一款高性能美式喉箍时,应通过可量化的技术规格,而非仅凭外观或材质等级做决定。
本文将解析比较美式喉箍时必须检视的五项关键规格、它们与实际应用的关联,以及评估喉箍制造商时的考量重点。
一款高性能美式喉箍,必须结合符合应用需求的机械强度、顺畅的螺丝操作手感、精准受控的尺寸公差、合适的材质配置,以及稳定一致的制造质量。
美式喉箍通常由金属钢带、螺丝与壳座三个部分组成。旋转螺丝时会带动钢带齿孔并改变喉箍直径,使钢带紧密束紧软管接头。
虽然机械原理看似简单,但最终的紧固表现取决于各零件之间的精密配合。
在进行工程评估时,以下五项规格尤其值得关注:
| 规格项目 | 评估内容 | 重要性说明 |
|---|---|---|
| 破坏扭矩 (Breaking Torque) | 在特定测试条件下,喉箍发生机械结构损坏时的扭矩值 | 有助于评估机械强度以及抵抗过度拧紧损坏的能力 |
| 空转扭矩 (Free Driving Torque) | 在接触软管产生显著夹紧阻力前,转动螺丝所需的扭矩 | 反映螺丝运作顺畅度与产线装配特性 |
| 安装扭矩与夹紧力 | 拧紧时施加的旋转扭矩,以及对软管连接处产生的实际压缩力 | 有助于评估紧固适用性与现场安装规范 |
| 尺寸公差 (Dimensional Tolerance) | 钢带、壳座、螺丝及喉箍整体尺寸的精准一致性 | 确保装配贴合度、重复作业稳定性与批次一致性 |
| 材质与行业标准 | 材质配置、耐腐蚀性能以及符合的国际规范 | 确保环境兼容性与质量合规评估 |
这些规格必须综合评估,因为没有任何单一数据能独立证明一款喉箍适用于所有工况。
破坏扭矩是指在测试过程中,喉箍或其中任一零件达到特定机械失效状态时所测得的扭矩值。
这是评估美式喉箍机械强度的重要指标。
在安装拧紧的过程中,施加的扭矩会对螺丝、壳座与钢带产生机械负荷。
若施加过度扭矩,可能发生的失效模式包括:
破坏扭矩测试能协助制造商在特定条件下评估喉箍组件的结构强度。
对于比较不同产品的工程师而言,这项数据提供了喉箍机械极限的实用参考。
不一定。
较高的破坏扭矩代表喉箍在达到测试失效条件前,能承受更大的外加扭矩;但这并不自动意味着该喉箍在相同的“指定安装扭矩”下能产生更大的夹紧力。
实际的连接表现还取决于喉箍几何结构、摩擦系数、软管可压缩性、接头设计以及现场安装条件。
切勿将“破坏扭矩”与“建议安装扭矩”或“系统最大耐压值”混为一谈。
检视破坏扭矩规格时,请确认测试方法、验收标准、喉箍尺寸、材质配置以及标示单位。
针对需要更高机械强度的应用,工程师也应评估专用的高扭矩喉箍设计,而不应假设所有标准美式喉箍都具备同等的承载能力。
空转扭矩是指在喉箍尚未对软管产生实质夹紧阻力前,调整喉箍直径时转动螺丝所需的扭矩。
这项规格与装配效率及螺丝啮合质量息息相关。
在美式喉箍中,随着喉箍直径缩小或扩大,螺丝必须顺畅地与钢带冲孔啮合。
调整过程中若出现过大阻力,可能代表存在摩擦过大、零件干涉、尺寸不一致或其他啮合问题。
在产线装配作业中,受控的空转扭矩有助于:
当产线需要大量安装喉箍时,这些特性尤为关键。
并非绝对。
当低空转扭矩反映出顺畅且受控的精密啮合时,这确实是理想状态;但评估时绝不能脱离螺丝啮合强度与喉箍整体机械完整性。
一款合格的喉箍必须在提供顺畅操作手感的同时,维持螺丝与钢带之间可靠稳固的咬合。
工程师不应仅依赖“拧紧顺畅”或“易于安装”等文字描述,而应确认制造商是否执行空转扭矩检测,并维持一致的验收标准。
针对 OEM 装配制程,在实际预期的安装条件下进行样品测试也非常有帮助。
安装扭矩(Installation Torque)是拧紧螺丝时施加的旋转力矩,而夹紧力(Clamping Force)则是喉箍对软管连接处产生的实际径向压缩力。两者相关,但并非可互换的测量指标。
在为严苛应用评估美式喉箍时,厘清这项差异至关重要。
当螺丝拧紧时,钢带直径缩小并将软管紧压在接头上。
然而,并非所有施加的扭矩都会直接转化为有效的夹紧力。
部分能量会消耗在螺丝、钢带、壳座与软管接触面之间的摩擦力及结构形变上。
因此,两款不同设计的喉箍即便拧紧到相同的扭矩值,也不一定能产生完全相同的夹紧效果。
拧紧力度不足可能导致软管压缩不够紧密,进而引发渗漏或管路位移。
过度拧紧则可能造成:
适当的安装扭矩取决于喉箍本身的设计,以及软管与接头的整体组合特性。
不能。
耐压能力取决于完整的软管总成,包括软管材质、接头几何形状、工作温度、压力循环变化以及喉箍配置方式。
机械强度较高的喉箍,并不自动适用于每一种高压管路连接。
工程师应确认制造商针对该特定产品系列所公布的建议安装扭矩,并在预期工作条件下评估完整的连接总成。
必要时,装配测试应包含适合该应用的泄漏、耐压、振动或冷热温度循环评估。
尺寸公差决定了喉箍各零件在规定极限内制造的一致性程度。精准的尺寸能确保螺丝、钢带与壳座如预期般协同运作。
即使两款喉箍标示相同的名义尺寸,零件细节尺寸的差异仍可能影响调整顺畅度、安装表现与装配一致性。
重要的尺寸与几何特征包括:
公差要求应根据适用的产品标准、制造商规格以及实际应用需求来制定。
在重复性高的批量制造环境中,尺寸变异可能会影响喉箍调整的顺畅度,或导致与目标接头的贴合度不一致。
受控的尺寸有助于减少非预期的零件干涉、提高装配重复性,并使安装结果更具可预测性。
然而,单靠严格公差并不能保证更大的夹紧力或更高的破坏扭矩,这些性能指标仍需通过相应的测试来验证。
比较不同制造商时,工程师应确认其是否具备文件化的尺寸检验程序、明确的公差定义以及稳定的制程控制。
针对 OEM 应用,首件检验(FAI)与量产抽样有助于验证制造出的零件是否符合双方约定的要求。
材质选择决定了喉箍的耐腐蚀能力与工作环境适应性,而行业标准则为特定喉箍设计建立了规范要求与评估基准。
针对美式喉箍,工程师应同时考量材质配置与适用的行业标准。
常见的材质配置包括:
| 材质配置 | 一般特性 | 选型考量 |
|---|---|---|
| AISI 430 不锈钢零件 | 铁素体不锈钢,具备适合一般温和环境的耐腐蚀性 | 需评估湿度、化学物质及环境暴露程度 |
| AISI 304 不锈钢零件 | 奥氏体不锈钢,提供更广泛的通用耐腐蚀性能 | 常用于一般工业及户外环境应用 |
| AISI 316 不锈钢零件 | 含钼的奥氏体不锈钢,对特定氯化物腐蚀环境具备更佳抵抗力 | 经兼容性评估后,适用于更严苛的腐蚀环境 |
| 不锈钢钢带搭配电镀碳钢螺丝 | 结合不锈钢钢带结构与不同材质的螺丝 | 需评估整体组件(尤其是螺丝)的耐腐蚀能力 |
单凭材质等级并无法决定机械性能。
例如,选择 AISI 316 而不选 AISI 304,并不代表喉箍就一定能提供更高的破坏扭矩或夹紧力。
材质配置、零件结构设计、制造质量与实测数据都必须一并纳入考量。
SAE J1508 是与软管夹设计及性能要求相关的重要行业规范。
对于美式(American-type)蜗轮驱动喉箍而言,它在比较相关应用产品时提供了重要的参考基准。
然而,工程师应确认适用的喉箍类型与具体要求,而不应假设每款符合 SAE J1508 的喉箍都具有相同的扭矩表现。
永德兴(EVEREON)的美式喉箍(Worm Drive Hose Clamps)依据 SAE J1508 标准生产;而独立的高扭矩强力喉箍(High Torque Clamp)系列则包含依据 SAE J1508 Type F 标准设计的款式。
不是。
ISO 9001 针对的是制造商的质量管理体系,它本身并不认证特定喉箍的破坏扭矩、夹紧力或对特定软管连接的适用性。
尽管如此,在评估制造商控制制程、检验产品以及维持生产一致性的能力时,完善的文件化质量管理体系仍极具价值。
因此,工程师应将 ISO 9001 与产品专属规格及检验记录合并评估。
挑选合适的美式喉箍需要评估整体应用工况,而非单纯选择标榜最高扭矩数值的产品。
以下检核表可协助工程师与技术采购人员建立系统化的评估架构:
| 评估项目 | 向制造商确认的问题 |
|---|---|
| 破坏扭矩 (Breaking Torque) | 采用何种测试方法与验收标准? |
| 空转扭矩 (Free Driving Torque) | 是否针对螺丝运作顺畅度与调整一致性进行检验? |
| 安装扭矩 (Installation Torque) | 针对此特定产品系列的建议拧紧扭矩为何? |
| 夹紧力 (Clamping Force) | 是否提供特定应用的性能数据或装配验证资料? |
| 尺寸公差 (Dimensional Tolerance) | 管控并检验哪些关键尺寸? |
| 材质配置 (Material Configuration) | 钢带、壳座与螺丝分别采用何种材质? |
| 行业标准 (Industry Standards) | 产品适用哪一项标准与喉箍类型? |
| 质量管控 (Quality Control) | 生产过程中执行哪些检验程序? |
| 应用兼容性 (Application Compatibility) | 软管与接头总成是否已在实际工况下经过测试评估? |
在单一机械测试中表现优异的喉箍,安装到特定的软管与接头上时,表现可能会有所不同。
软管硬度、接头几何形状、温度变化、振动、压力循环以及现场安装程序,都会影响最终的连接性能。
针对关键应用,产品规格表应搭配适当的实机装配测试作为补充验证。
当为汽车、工业机械或其他一旦连接失效便会导致严重运营问题的设备挑选喉箍时,这项验证尤为重要。
稳定一致的喉箍性能,不仅取决于产品设计,更仰赖制造商控制原料质量、零件尺寸、装配工艺与品管检验的能力。
即使设计再优良的喉箍,若制造过程缺乏一致性,仍会出现性能波动。
因此,对于 OEM 买家与工程师而言,评估供应商的质量管控体系是产品选型的重要环节。
视产品与客户需求而定,相关品管程序应包含:
永德兴(EVEREON)官方的质量管控信息明确涵盖原材料测试(RMT)、进料品管(IQC)、首件检验(FAI)、制程品管(IPQC)、最终品管(FQC)以及出货品管(OQC)。
我们的检验设备亦包含维氏硬度计(Vickers Hardness Tester)、影像测量仪(Image Measuring Instrument)以及扭矩扳手测试仪(Torque Wrench Tester),其中扭矩扳手测试仪专门用于空转扭矩与破坏扭矩的精密检测。
这些严谨的检验作业全面确保了材料特性、尺寸一致性与机械性能的稳定表现。
永德兴股份有限公司(EVEREON INDUSTRIES, INC.)在台湾专业制造美式喉箍,广泛服务于工业机械、汽车、农业、水电管路及其他紧固应用领域。
我们的产品线涵盖标准美式喉箍与专用高扭矩设计,让客户能根据实际安装与操作需求评估最合适的紧固方案。
我们的标准美式喉箍(Worm Drive Hose Clamps)采用 1/2"(12.7 mm)穿孔钢带与 5/16"(7.9 mm)六角头螺丝。
可选配置包含全不锈钢与复合材质组装,提供全 304 及全 316 不锈钢选项,并依据 SAE J1508 标准设计制造。
针对需要更高拧紧扭矩承载的应用,我们的高扭矩强力喉箍(High Torque Clamps)采用强化结构设计,并符合 SAE J1508 Type F 标准。
永德兴提供 1/2"(12.7 mm)与 9/16"(14.2 mm)两种钢带宽度版本。
针对指定的 1/2" 碳钢螺丝系列与全 304 不锈钢系列,官方公布的建议安装扭矩为 10.0 Nm(88 lbf-in)。请注意,此数值不应随意套用于其他喉箍系列。
身为台湾专业喉箍制造商,我们将产品工程设计与精密制造、质量管控流程紧密结合。
我们的核心能力包括:
在完善制造管理系统与厂内工程研发团队的支持下,我们的公开月产能约达五百万件喉箍。
针对正在评估美式喉箍的工程团队与 OEM 买家,我们可针对产品尺寸、材质配置、应用工况及相关紧固需求提供专业讨论与支持。
正在寻找台湾美式喉箍制造商吗?欢迎浏览我们的全系列美式喉箍,或直接联系永德兴讨论您的技术规格与采购需求。
不一样。破坏扭矩是指测试过程中喉箍达到特定机械失效状态的极限数值;而建议安装扭矩则是安装特定喉箍时所规范的标准拧紧扭矩。
较高的破坏扭矩并不代表安装时应该将喉箍拧紧至该极限数值。
空转扭矩能协助工程师评估在产生实质软管夹紧阻力之前,喉箍螺丝运作的顺畅程度。
稳定一致的螺丝运作有助于实现可预测的手动或自动化产线装配。然而,实际装配适用性仍应在预期安装条件下通过测试加以验证。
不保证。SAE J1508 规范了相关喉箍类型的基本要求,但喉箍是否适用于高压环境,取决于完整的软管连接总成。
工程师必须同时评估软管材质、接头设计、喉箍结构、安装程序、实际压力条件以及适用的系统规范。
建议提供的关键信息包括:软管外径、所需夹紧范围、软管与接头材质、工作压力与温度、振动环境、腐蚀介质条件、期望的材质配置、现场安装要求以及预估订购数量。
这些详细信息有助于制造商评估现有喉箍设计是否适用,或是否需要进行定制化开发。
评估一款高性能美式喉箍,绝不能只看名义直径、钢带宽度或不锈钢材质等级。
以下五项规格对工程评估尤为重要:
这些因素相辅相成,但任何单一项目都不能取代对完整软管连接总成的实机验证。
永德兴股份有限公司(EVEREON INDUSTRIES, INC.)以完善的美式喉箍解决方案、严谨质量管控流程、多元材质选择与强大制造实力,全力支持工业与 OEM 客户的各类紧固需求。
如果您正在寻找精密美式喉箍、高扭矩紧固解决方案,或值得信赖的台湾喉箍制造商,欢迎联系永德兴(EVEREON),与我们讨论您的应用与技术需求。